информация о клеях постоянной липкости и клейких лентах
информация о клеях постоянной липкости и клейких лентах
Алюминий
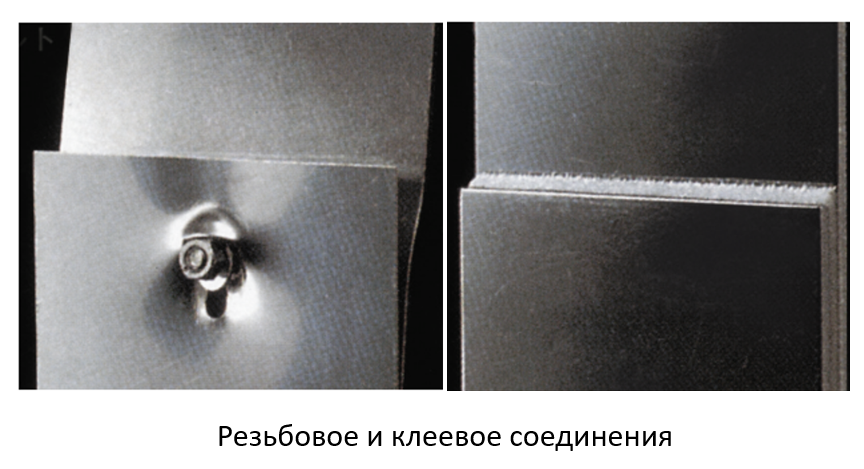
Клеевые технологии позволяют реализовать преимущества алюминия, такие как легкость, стойкость к коррозии, привдекательный внешний вид и прочие и при этом нейтрализовать его недостатки – невысокую, сравнительно со сталью, прочность и сопротивление усталости.

1. Конструкционные свойства
Алюминий в сравнении со сталью обладает в 3 раза меньшей плотностью (2,8 г/см3) и в 3 раза меньшей прочностью (около 200 МПа для сплавов серий АД31, 6063, 6060, наиболее используемых в конструкциях). Способность клеевых соединений распределять нагрузку по всей его площади, избегая ее концентрации в точках крепежа, становится здесь особо важным.
Температурный коэффициент линейного расширения алюминия (2,4х10-5 К-1) в 5 раз ниже, чем у некоторых пластиков. На 1 метр длины клеевого соединения разница удлинений этих материалов при изменении температуры от -30°С до +30°С составит около 6 мм (по 3 мм в каждую сторону). При выборе клеевого продукта это должно быть принято во внимание. Например, акриловые клейкие ленты способны компенсировать до 300% своей толщины, то есть при деформации в одну сторону 3 мм следует выбирать ленту толщиной не менее 1 мм [1].
Алюминий и его сплавы характеризуются высокими значениями поверхностной энергии, то есть потенциально высокими адгезионными свойствами.
Выбор клейкой ленты для склеивания с алюминием в долговременных конструкциях (транспорт, строительство и т.п.) осуществляют таким образом, чтобы прочность к отслаиванию по ASTM D3330 “Peel Adhesion Pressure Sensitive Adhesive Tapes составляла не менее 44 Н/см [2]. На практике, если позволяет когезионная прочность клейкой ленты, такие показатели часто превышаются. Для ответственных соединений используют методы испытаний, применяемые к конструкционным клеям, как, например, тест на расклинивание ASTM D3762 Adhesive-Bonded Surface Durability of Aluminum (Wedge Test) [3].
Прочность и, особенно, долговечность клеевого соединения с алюминием зависит от того, в каком состоянии находится его поверхность. Поверхность необработанного алюминия покрыта пленкой оксида Al2O3 алюминия. малой толщины (0,01 – 0,02 мкм), так как на воздухе чистый металл быстро окисляется. Слой оксида имеет малую толщину (0,01 – 0,02 мкм), часто неоднороден, на нем возможно наличие масел и других технологических загрязнений.
Анодированный алюминий вместо естественного оксидного слоя, имеет более толстый (от 2 до 100 мкм) и однородный слой оксида алюминия, специально нанесенный путем электролитического окисления. Анодирование применяют для придания алюминию высокой коррозионной стойкости и твердости.
Окрашенный алюминий имеет покрытие, нанесенное на поверхность предварительно анодированного или загрунтованного алюминия, которое защищает металл от коррозии или загрязнений, или придает ему требуемый цвет.
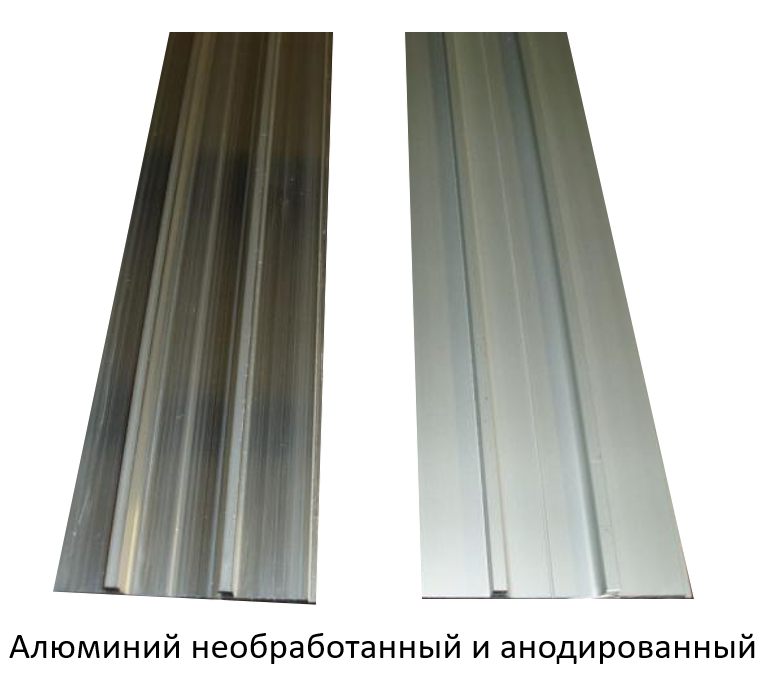
Способ подготовки алюминия к склеиванию выбирается в зависимости от состояния поверхности. Оценить поверхность «на глаз» можно по ее твердости – анодированную поверхность сложнее повредить, так как оксид алюминия является очень твердым веществом. Более точной и информативной, с точки зрения склеивания, может быть оценка величины поверхностной энергии, которая для чистых поверхностей необработанного и анодированного алюминия (покрытых оксидным слоем) имеет высокие значения, а для окрашенного алюминия определяется поверхностной энергией покрытия и может быть весьма различной.
3. Коррозия алюминия
Оксидный слой, который образованный на поверхности естественным образом на воздухе, защищает при обычных условиях алюминий от коррозии. Однако этот слой имеет небольшую толщину 0,01 – 0,02 мкм, неоднороден, может быть гигроскопичным за счет разных включений. В кислых и щелочных средах (рН в диапазоне ниже 4 и выше 9), а также в присутствии электролитов или контакте с металлами, образующих с алюминием гальваническую пару, развиваться коррозия алюминия [4].
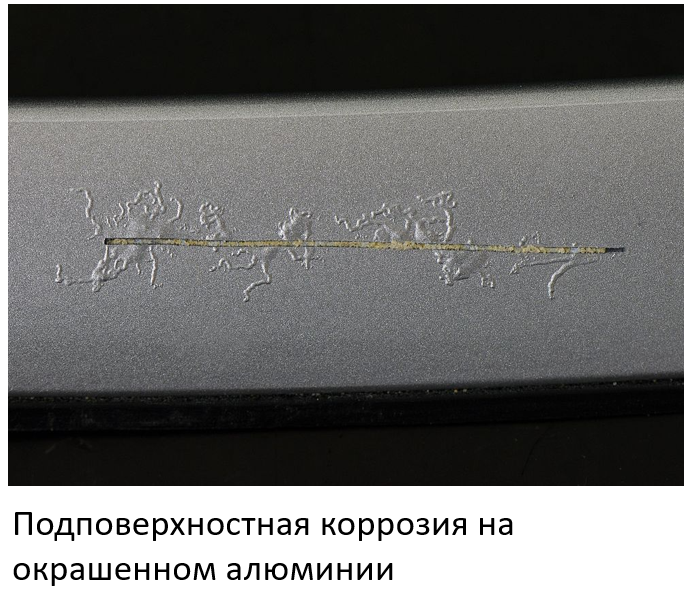
Клеевые соединения помогают предотвратить коррозию, герметизируя металл и/или изолируя металлы гальванической пары, например, заменяя стальной крепеж. Однако клеевой слой, создаваемый отверждаемыми клеями, не предотвращает коррозию полностью. В присутствии электролитов коррозия может развиваться и под клеевым слоем (подповерхностная коррозия), разрушая в итоге клеевую связь.
Поэтому для долговечного монтажа с помощью отверждаемых клеев используется или анодированный алюминий, или применяются химические способы обработки поверхности – травление, анодирование или грунтование, или нехимические – пескоструйная обработка или плазма [5]. Соединения на клейких лентах часто часто имеют более высокую и долговечную коррозионную стойкость даже при сравнительно простых способах подготовки поверхности, например, матировании абразивом зерном менее Р320 с последующей очисткой раствором изопропилового спирта (см ниже), что показано многими тестами и примерами из практики.
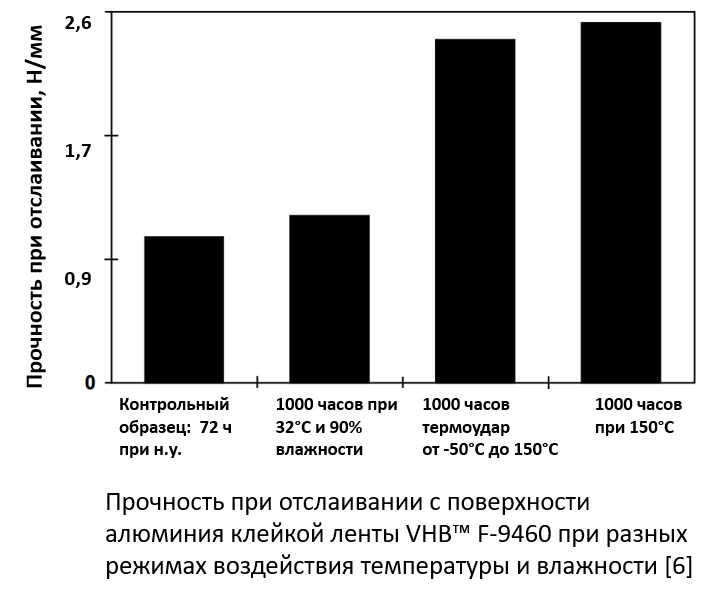
Например, после нахождения в течение 10 лет в 5% соленой воде, клеевое соединение алюминия на акриловой ленте 3M VHB™ не только сохранилось, но показало в половине случаев когезионное разрушение, причем после удаления клеевого слоя под ним обнаруживалась чистая поверхность металла. В другом случае, акриловые клейкие ленты подвергались выдержке в течение 1000 часов при температуре 150°C, затем 1000 частой при 85°C и влажности and 85%, а затем 1000 часов циклическому охлаждению/нагреванию от -50°C до 150°C (протокол MIL STD 883), после чего было обнаружено, что прочность клеевой связи только возросла [6].
Высокая стойкость клеевых соединений связана с особенностями клеевых лент на полиакриловой основе: 1) непроницаемостью для диффузии влаги и 2) вязкоэластичностью и способностью к релаксации после образования микродефектов и деформаций при изменениях температуры или нагрузок, что сохраняет плотный контакт с поверхностью и надежную герметизацию [5]. Эффективность такой защиты зависит от природы клейкой ленты и соблюдении технологии склеивания.
4. Подготовка поверхности
Необработанный и анодированный алюминий
Для подготовка поверхности необработанного или анодированного алюминия к склеиванию рекомендуются следующее [7]:
1. Тонкое шлифование (матирование) абразивами малой зернистости на нетканой основе типа Scotch-Brite 7447 (зернистость VFN – very fine grade) или шлифовальными листами с зерном 320 и мельче, вручную или орбитальной шлифмашиной. Матирование проводится круговыми движениями, чтобы риски были направлены в разные стороны. Более грубая абразивная обработка не рекомендуется, так как она, обнажая слой чистого металла, приводит к росту оксидного слоя неконтролируемого состава. Важно, чтобы используемые абразивы не содержали железа, так как его следы, оставаясь на поверхности, могут в дальнейшем способствовать коррозии.
2. Протирка поверхности безворсовой салфеткой с раствором изопропилового спирта в воде концентрацией 50-70%, а после этого сухой безворсовой салфеткой для удаления остатков жидкости. Эту очистку следует повторять до тех пор, пока на салфетке не останется видимых загрязнений
Окрашенный алюминий
Прочность клеевого соединения окрашенного алюминия определяется как адгезией клейкой ленты к покрытию, так и сцеплением покрытия с металлом. В общем случае после очистки покрытия с помощью абразива и раствора изопропилового спирта рекомендуется нанести активатор адгезии или праймер [7].
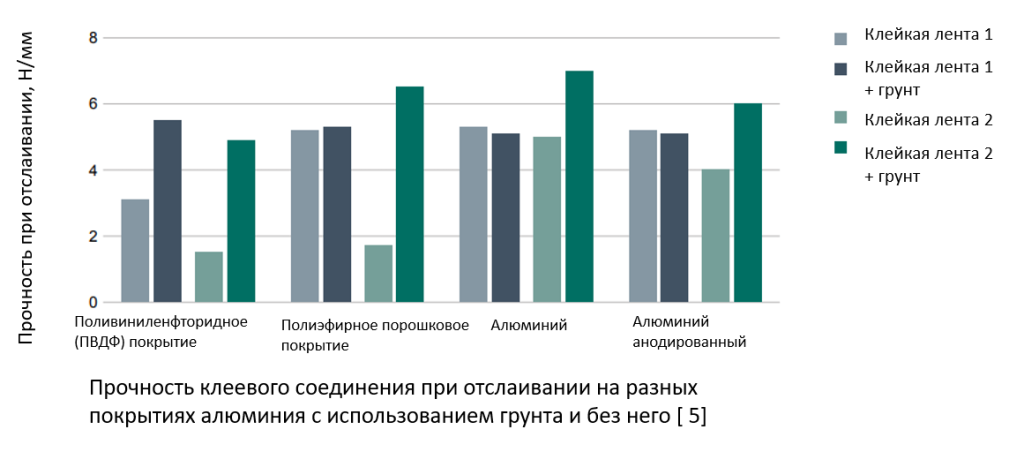
Нанесение проводится с помощью одноразовой салфетки, клейкая лента наносится после полного высыхания активатора. Однако важно, что эффект применения активатора или праймера сильно зависит от природы типа покрытия и типа используемой клейкой ленты. Например, в работе [5] приводится сравнение двух типов клейких лент на четырех видах поверхностей (необработанном и анодированном алюминии, ПВДФ и порошковом полиэфирном покрытиях) с применением праймера и без него.
Отмечается, что для одного типа лент (Клейкая лента 1) применение праймера увеличивает адгезию к ПВДФ покрытию примерно вдвое вплоть до уровня адгезии к чистому алюминию. Тот же праймер на полиэфирном покрытии и алюминии не дает никакого эффекта. Для другого типа лент (Клейкая лента 2) то же праймер способствует росту прочности клеевого сцепления в 2 – 3 раза на полимерных покрытиях, а также ощутимо увеличивает адгезию на алюминии.
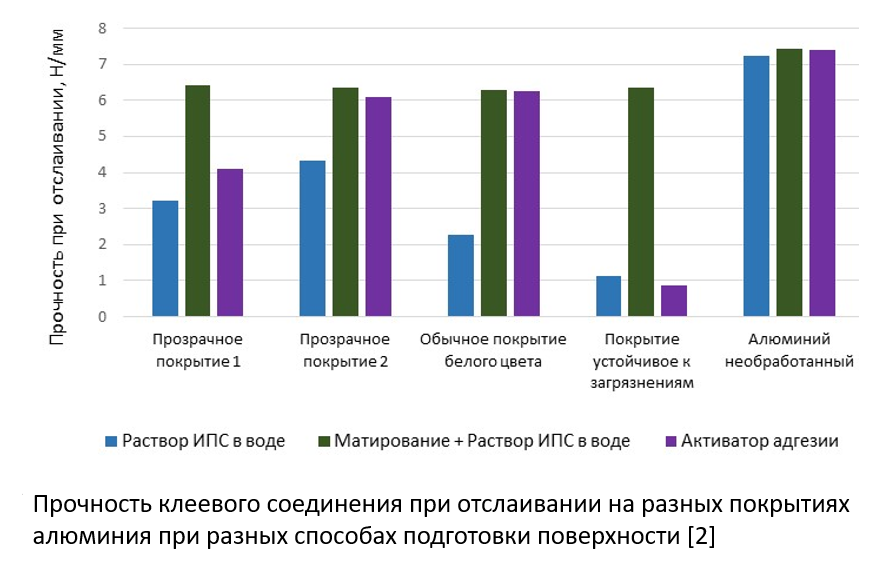
В другом исследовании [2] изучено влияние на адгезию разных способов подготовки поверхности. Показано, что матирование с последующей очисткой раствором ИПС дает высокую адгезию на всех типах покрытий, в том числе содержащим добавки, повышающие стойкость к загрязнениям. Применение активатора адгезии без матирования и очистки ИПС в одних случаях дает эффект, в других – только частичный эффект, а в случае покрытия, стойкого к загрязнениям, адгезия не увеличивается.
В работе [8] сравнивалась прочность при сдвиге склеенных образцов алюминия с использованием праймера и без него при разных температурах. Только при комнатной температуре загрунтованные образцы показали большую прочность, в остальных случаях различий в прочности не наблюдалось.
Таким образом, матирование и последующую очистку раствором изопропилового спирта можно считать обязательными для всех типов алюминиевых поверхностей. Использование праймеров и активаторов адгезии, скорее всего, потребуется только для окрашенного алюминия, а для неокрашенного металла целесообразность их применения рекомендуется проверить. При этом эффект того или иного способа подготовки может зависеть от типа клейкой ленты.
5. Примеры использования
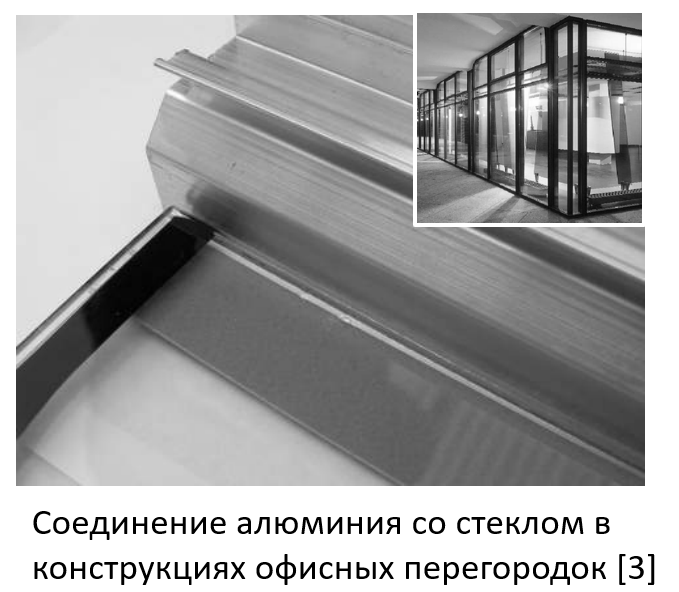
Среди множества примеров склеивания алюминиевых деталей клейкими лентами можно упомянуть те, которые включают детальное рассмотрение прочности и долговечности в сложных условиях эксплуатации включают в себя: структурное остекление и монтаж архитектурных панелей [1], обшивку фургонов [2], монтаж стеклянных офисных перегородок [9].
Ссылки
[1] 3M VHB™ Tapes, Design guide for structural glazing and architectural panels, 2011, p.21
[2] 3M Technical bulletin, Design Considerations for Smooth Sided Trailers, 2011
[3] Geiss P., Vogt D., Durability of pressure sensitive adhesive joints (PDF) Durability of pressure sensitive adhesive joints (researchgate.net)
[4] Гальваническая коррозия алюминия – aluminium-guide.com
[5] Adhesive Bonding of Aluminum Handbook, Hydro Extrusions AS, 2021
[6] 3M Technical bulletin, 3M VHB™ Tape Durability, 2018, p 2
[7] 3M Technical bulletin, Surface Preparation for 3M™ VHB™ Tape Applications
[8] Čolo A., Petar Tasić P., Hajro I., Investigation of Primer Influence on Strength of Aluminium Specimens Bonded by VHB Tape, In book: New Technologies, Development and Application II, 2019, pp 130–135